



食品加工工場では、6 インチ ASME クラス 150 ラップジョイントスタブエンド 長いパターンの場合、長さは 152.4 mm、ラップ面の幅は 219.1 mm です。取り付け業者は、バッキング フランジが独立して回転するため、ボルト穴の位置が合わない場合の現場でのやり直しが不要になるため、これらの数値を重視します。
ラップジョイントのスタブ端の核心は、パイプに溶接され、ルーズ フランジに押し付けられたフレア状のパイプ スリーブです。フランジがパイプに触れることはありません。スタブ端を支持し、ガスケットの荷重を伝達します。これにより、ボルト穴の位置合わせ、ガスケットの交換、パイプの検査が、完全に溶接されたフランジを使用する場合よりもはるかに簡単になります。
ラップジョイントスタブエンドとは何ですか?なぜ存在するのでしょうか?
ラップ ジョイント スタブ エンドは 2 ピースのフランジ接続で、フレア付きパイプ スリーブがパイプに溶接され、緩いバッキング フランジがガスケット荷重を加えます。
スタブ端は、重ね継手のフランジと嵌合するフレア端を備えたパイプ継手です。継手はパイプに溶接されますが、フランジは緩んだままでパイプ軸の周りを自由に回転します。
スタブ端のフレアラップ面は、バッキングフランジのガスケット面と一致します。フランジはパイプに溶接されていないため、ボルトを締める前にパイプ軸の周りに 360 度回転できます。この自由度は、スリップオン フランジやウェルドネック フランジと比べて決定的な利点です。
360
フランジ回転自由度
2
接続ごとのコンポーネント
0
フランジ自体の溶接
メンテナンス時間も短縮できる設計です。ボルトを緩めると、フランジをガスケットを越えて引き戻すことができるため、パイプを切断することなくガスケットを交換できます。衛生ラインが頻繁に検査される食品工場や製薬工場では、これによりダウンタイムが大幅に短縮されます。
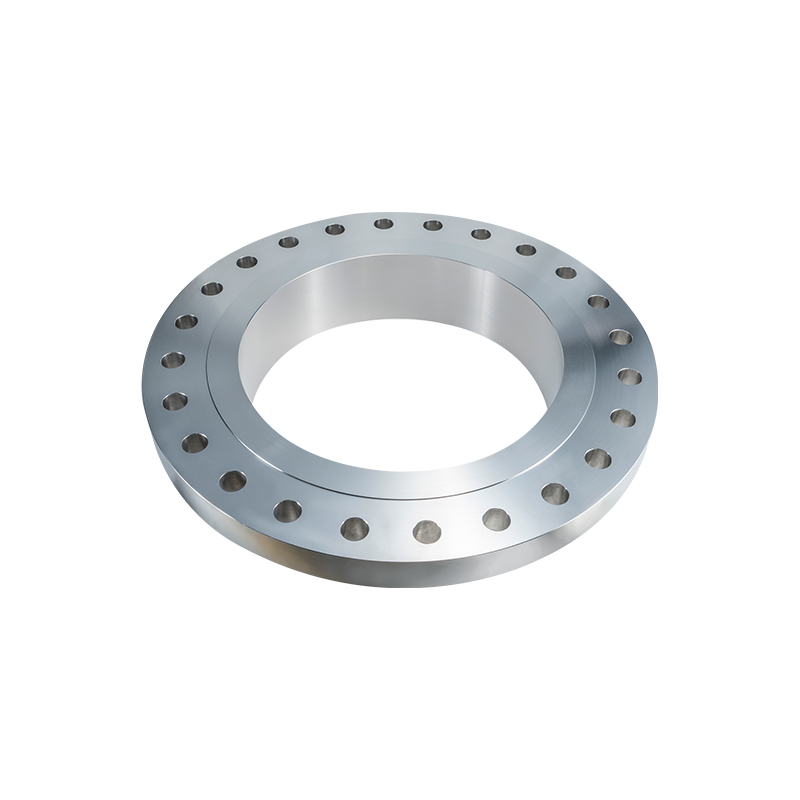 クイックディスコネクト配管システム用のステンレス鋼製ラップジョイントフランジ このラップ ジョイント フランジはスタブ エンドと連携して、パイプを切断することなく迅速な分解とガスケット交換を可能にし、衛生ラインのダウンタイムを削減します。柔軟なボルトの位置合わせが可能で、コスト効率の高い耐食性を実現する合金スタブ エンドも用意されています。 製品を見る→
スタブエンドを指定する前に確認する必要がある重要な寸法
スタブ端の寸法は、継手については ASME B16.9 に準拠し、フランジ面については ASME B16.5 に準拠しています。最も重要な 3 つの数値は、スタブ端の長さ、ラップ直径、ラップ厚さです。
スタブ端の長さによって、パイプ内の継手シートがどのように動くか、およびガスケットが完全にサポートされるかどうかが決まります。 ASME B16.9 では、短いパターンと長いパターンが定義されています。短いパターンのスタブ エンドはスペースが狭い場合に使用されますが、厚いガスケットと慎重なボルト間隔が必要です。長いパターンのスタブエンドにより、座面が大きくなり、ガスケットの安定性が向上します。
公称パイプサイズ別ラップ直径 (ASME B16.9 ロングパターン)
1 インチ NPS - 50.8 mm
2 インチ NPS - 88.9 mm
3 インチ NPS - 127.0 mm
4 インチ NPS - 152.4 mm
6 インチ NPS - 219.1 mm
このグラフは、パイプのサイズに応じてラップ直径がどのように増加するかを示しています。 6 インチのラインの場合、ラップ面の長さは 219.1 mm ですが、1 インチのスタブ端のラップ面はわずか 50.8 mm です。ご注文前にラップ径とフランジ穴の仕様を一致させてください。
| NPS | パイプ外径(mm) | スタブエンド長さ(mm) | ラップ径(mm) |
| 1 | 33.4 | 76.2 | 50.8 |
| 2 | 60.3 | 76.2 | 88.9 |
| 3 | 88.9 | 76.2 | 127.0 |
| 4 | 114.3 | 152.4 | 152.4 |
| 6 | 168.3 | 152.4 | 219.1 |
特にガスケットの着座荷重がはるかに大きいクラス 900 およびクラス 1500 のサービスでは、ラップの厚さをフランジ圧力定格に対してチェックする必要があります。
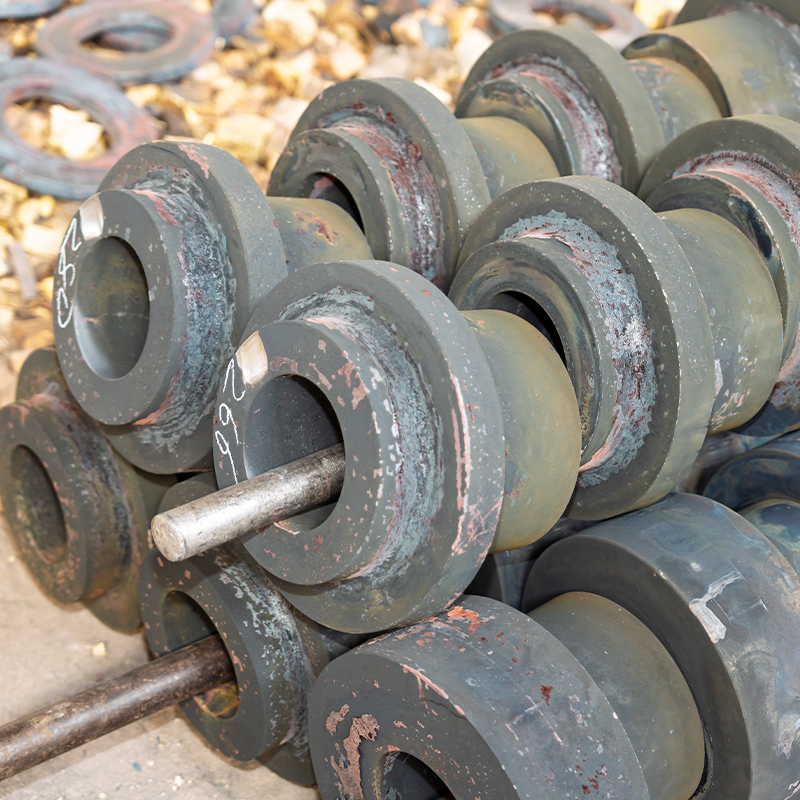 クラス 900 高圧用重ね継手フランジ 高圧システム用に設計されたこのクラス 900 フランジは、スタブ エンドと組み合わせて、位置合わせとメンテナンスを容易にする回転リングを提供します。安定性を確保するための圧力試験が行われており、頻繁な洗浄や耐食性材料を必要とする用途に適しています。 製品を見る→
ラップジョイントスタブエンドアセンブリを正しく取り付ける方法
スタブ端を溶接する前に、バッキング フランジをパイプ上にスライドさせて、ラップ ジョイント スタブ端アセンブリを取り付けます。スタブ端を溶接すると、最初に溶接ビードの後ろにフランジが閉じ込められ、接続が使用できなくなります。
- パイプを直角にカットし、内径、外径ともにバリ取りをします。
- フランジ面を溶接部から離れる方向に向けて、ラップ ジョイント フランジをパイプ上にスライドさせます。
- ラップ面がフランジと面一になるまで、スタブ端をパイプ上に押し込みます。
- 配管仕様に従い、完全貫通継手を使用してスタブ端をパイプに溶接します。
- スタブエンドラップ面と相手フランジ面の間にガスケットを配置します。
- ボルト穴を合わせてボルトを挿入し、規定のトルクで交互に締め付けます。
最も一般的な現場エラーは、フランジがすでに取り付けられた後にスタブ端をパイプに溶接することです。溶接が完了すると、フランジは溶接ビードを超えて回転できなくなります。必ず最初にフランジをスライドさせてください。
溶接後、ラップ面に飛び散り、切り傷、傷がないか検査してください。ラップ面が損傷すると、中程度の圧力でもガスケットが漏れる可能性があります。直定規を使用してラップ面が平坦で、フランジ面と平行であることを確認します。
材料の選択: パイプの適合性と腐食制御
最初にスタブ端の材料をパイプおよびプロセス流体に合わせます。スタブ端が高合金の場合でも、バッキング フランジには低コストの炭素鋼を使用できます。
コストを最適化したアプローチ
A105 炭素鋼のスタブ エンドと炭素鋼の重ねジョイント フランジ。このオプションは、蒸気、冷却水、高温の油、その他の非腐食性サービスに対応します。
フルアロイアプローチ
F316/316L ステンレス鋼のスタブ エンドと一致する F316 重ねジョイント フランジ。このアプローチは、食品、製薬、および積極的な化学サービスに好まれます。
| 材質 | 温度範囲 | 代表的な用途 |
| A105 炭素鋼 | -29℃~425℃ | 蒸気、水道水、熱油 |
| F304/304L | -196℃~650℃ | 硝酸、食品加工 |
| F316/316L | -196℃~600℃ | 塩素水、化学プラント |
| 両面印刷 S31803 | -50℃~300℃ | 海水、海洋、パルプ工場 |
スタブエンドに使用されるステンレス鋼グレードは、「 ステンレス鋼フランジ選択ガイド 。流体に塩化物や孔食剤が含まれている場合は、二相合金、超二相合金、またはニッケル基合金にアップグレードしてください。
コスト最適化アプローチと全合金アプローチの間のトレードオフは、材料費だけではありません。ステンレス製のスタブエンドを備えた炭素鋼フランジは、フランジのコストを低く抑えながら、ガスケット面で重要な部分に耐食性を与えます。この利点は、大口径高圧配管システムにおいて重要です。
ISO 9001 および PED 認証を取得したメーカーとして、Jiangyin Zhonghai Precision Machinery Co., Ltd. は、顧客の図面に合わせて機械加工された非標準寸法を含む、炭素鋼、ステンレス鋼、二相合金、およびニッケル基合金で重ね継手のスタブ エンドおよびバッキング フランジを製造しています。
 F316/316L/316Ti 腐食環境用ステンレス鋼フランジ この鍛造ステンレス鋼フランジは、腐食や粒界攻撃に対する優れた耐性を備えているため、石油化学や海洋サービスに適しています。厳格な管理の下で製造されており、ASME 規格を満たしており、最大 4 メートルのカスタム サイズでご利用いただけます。 製品を見る→
ラップジョイントのスタブエンドが正しい選択ではない場合
ラップ ジョイント スタブ エンドは、真空サービス、高サイクル疲労、および重大な圧力スパイクを伴う高温ラインには間違った選択です。
- バキュームサービス。ルーズ フランジはガスケットの圧縮に依存しています。負圧では、大気圧によってフランジが持ち上げられ、漏れ経路が生じる可能性があります。
- 高振動配管や循環配管。フランジが溶接されていないため、疲労荷重がスタブ端のラップ面に集中し、時間の経過とともに微小亀裂が伝播する可能性があります。
- 高温でのクリープ緩和。スタブ端とフランジの金属が緩むにつれてガスケットの荷重が弱まり、徐々に漏れが発生する可能性があります。
- 内部排水性を必要とする衛生的なライン。スタブ端とフランジの間の隙間に固形物や細菌が閉じ込められる可能性があります。
これらのサービスでは、溶接ネック フランジまたは完全隅肉溶接を備えたスリップオン フランジにより、より剛性が高く漏れの少ない接続が提供されます。限界使用において重ね継手が避けられない場合は、うず巻形ガスケットを備えた平面フランジを指定し、接続を定期的に監視してください。
ラップジョイントスタブエンドに関するよくある質問
ラップジョイントスタブエンドは高圧ラインに適していますか?
はい。ラップ ジョイント スタブ エンドの設計は、ANSI クラス 900 以上の圧力クラスに適用されます。動作条件に対してスタブ端の肉厚、ラップの厚さ、およびガスケットの着座荷重を検証します。フランジ圧力定格により、最大許容圧力が決まります。
パイプに適したスタブエンドの長さを選択するにはどうすればよいですか?
パイプサイズが 4 インチ以上の場合は、ガスケットとフランジに十分なスペースを確保するために、ロングパターンのスタブエンドを選択してください。短いパターンのスタブ エンドはスペースに制約のある配線に使用されますが、厚いガスケットと慎重なボルト間隔が必要です。
どのガスケット タイプがラップ ジョイント スタブ エンド アセンブリに最適ですか?
ステンレス鋼の外輪を備えたうず巻形ガスケットは、高圧および高温の使用に最適です。中程度の条件では、ラップ面が滑らかで傷がない限り、アラミド繊維や PTFE などの非アスベスト シート ガスケットが適切なシールを提供します。
現場での組み立て中に溶接後にスタブ端を回転できますか?
いいえ。一度溶接すると、溶接を切断せずにスタブ端を回転したり位置を変更したりすることはできません。現場での調整は、ボルトを締める前のフランジの方向に限定されます。間違った場合は、溶接を研磨してやり直す必要があります。
 Previous


